
El origen del moldeo por inyección de metales (MIM) está en fabricación de componentes industriales de precisión con excelentes propiedades mecánicas: gatillos, percutores, correderas, herramientas, cierres, engranajes, rótulas, piezas móviles de robots y un largo etcétera.
Sin embargo, las virtudes de este proceso de fabricación también han encontrado hueco en aplicaciones percibidas como muy lejanas a ese origen industrial, y que se posicionan en un mercado completamente distinto: el lujo.
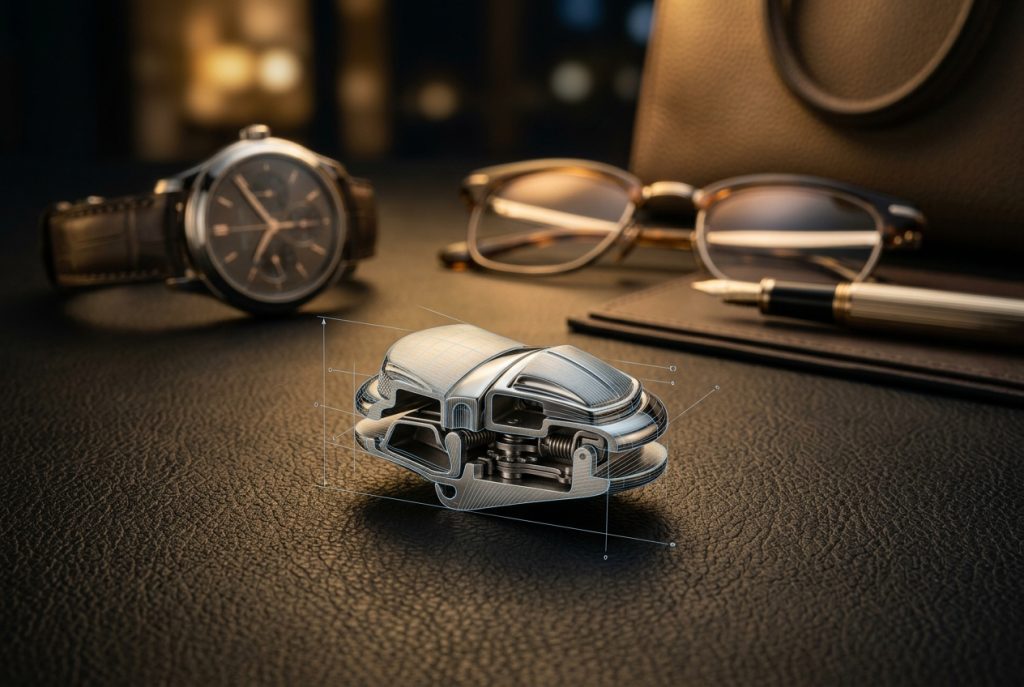 La tecnología MIM se ha consolidado en el sector del lujo porque permite producir piezas metálicas pequeñas, complejas y visualmente sofisticadas con una repetitividad y eficiencia difíciles de alcanzar mediante mecanizado, fundición a la cera perdida o estampación. Su valor no está solo en fabricar “más eficiente”, sino en hacer viables diseños de alta gama que antes resultaban imposibles o antieconómicos.
Hoy podemos encontrar aplicaciones de la tecnología MIM en relojería, marroquinería, joyería, gafas, instrumentos de escritura y wearables, entre otras muchas. En este artículo queremos dar respuesta al porqué esta tecnología es cada vez más empleada en el sector del lujo, en función a 3 variables: qué geometrías permite el proceso, qué acabado superficial se puede esperar de él y qué materiales se pueden emplear.
Geometría: lo que el proceso MIM permite
El MIM combina la libertad de forma de la inyección de plásticos con las propiedades de la pulvimetalurgia: se moldea una alimentación de polvo metálico y ligante, se elimina el ligante y se sinteriza la pieza hasta obtener un sólido metálico denso.
Las guías clásicas del sector ofrecen una regla práctica: el MIM trabaja con piezas pequeñas, y cuando un componente necesita cinco o más montajes o trayectorias de herramienta para mecanizarse, el MIM suele ser la opción más óptima en costos.
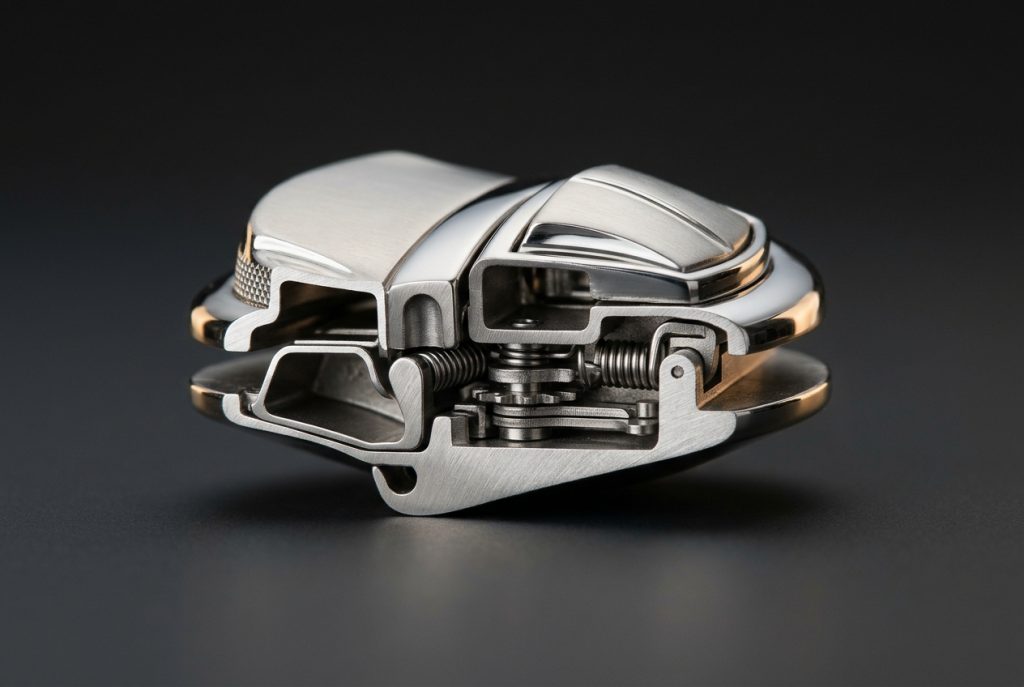 Como el MIM parte de un proceso de moldeo, permite consolidar varios componentes en un único diseño y eliminar así las operaciones de montaje posteriores: se pueden producir geometrías tridimensionales complejas —cavidades internas, paredes delgadas (<1 mm), estructuras ocultas, mecanismos de cierre integrados— que serían inviables o extremadamente costosas con mecanizado CNC, estampación o fundición a presión.
Esto permite geometrías especialmente atractivas para lujo y accesorios, con detalles en pieza como textos y logotipos integrados, sin operaciones secundarias:
- Formas tridimensionales complejas y no simétricas: cajas de reloj, bisagras de gafas, cierres, hebillas, componentes de joyería y piezas estructurales de wearables.
- Detalles finos, relieves, rebajes y niveles múltiples: especialmente útiles en esferas, biselados, emblemas, decoraciones y cierres donde la marca busca identidad visual.
- Funciones integradas en una sola pieza: muelles, articulaciones, mecanismos rotativos y elementos de cierre pueden diseñarse como conjunto funcional, reduciendo operaciones de mecanizado y ensamblaje.
- Paredes finas y piezas de pequeño tamaño: el proceso es idóneo para componentes ligeros, de alta precisión dimensional y gran detalle, típicos de relojería, gafas y electrónica portátil.
- Series medianas y grandes con repetitividad: una vez amortizada la matriz, el MIM produce de forma económica piezas complejas en volumen, algo decisivo para accesorios de lujo con demanda global.
Esto es crítico en herrajes de marroquinería de lujo, donde el diseño impone formas orgánicas, cantos vivos y detalles miniatura que ningún proceso alternativo puede reproducir en serie con calidad consistente.
Acabado: de la pieza sinterizada a la pieza de lujo
El MIM ofrece una superficie notablemente mejor que la fundición convencional o la pulvimetalurgia clásica, pero el acabado final de lujo normalmente requiere operaciones posteriores.
La densidad tras sinterización del MIM alcanza el 95%–98% de la densidad teórica, frente al 90%–93% típico de la fundición a presión. Esta diferencia es determinante para el acabado PVD o galvánico: las microporosidades de la fundición generan ampollas y defectos tras el chapado, mientras que el MIM proporciona una superficie estable y reproducible que admite acabado espejo sin defectos.
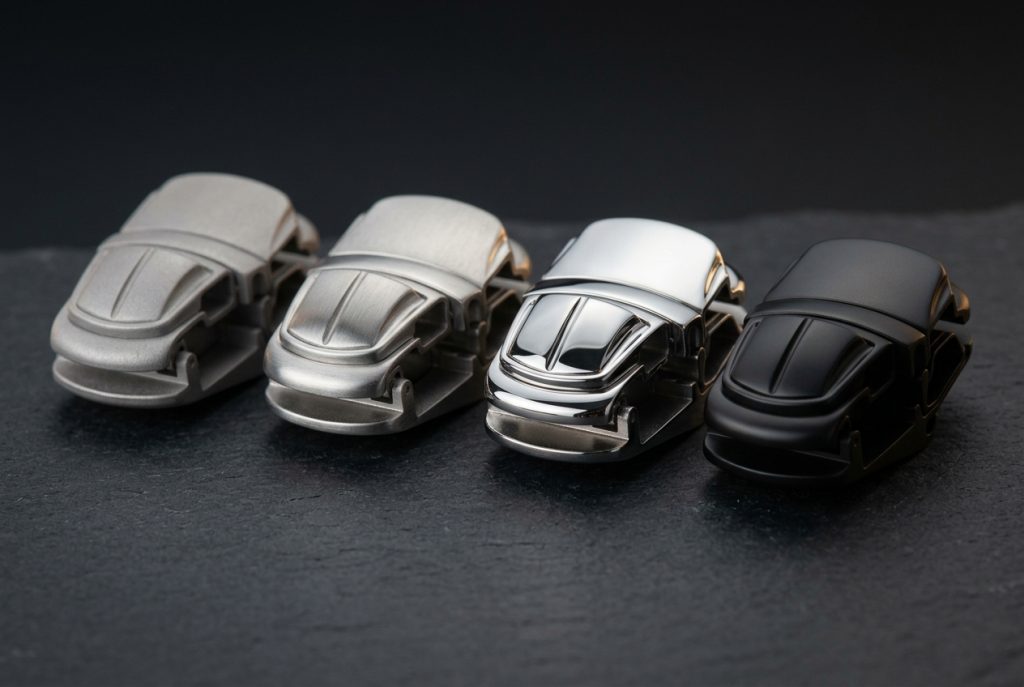 Como referencia, una pieza MIM recién sinterizada suele situarse en torno a Ra 0,8–1,6 µm, mientras que con pulido electrolítico u otros acabados puede alcanzarse Ra 0,2 µm o inferior, según material y geometría.
| Etapa | Acabado típico | Relevancia en lujo |
| Tras sinterizado | Ra aproximada 0,8–1,6 µm; superficie homogénea y apta para acabado | Base adecuada para componentes funcionales y decorativos. |
| Vibroacabado, granallado o tamboreado | Textura mate uniforme, eliminación de irregularidades | Acabados satinados, técnicos o contemporáneos. |
| Pulido manual o automático | Brillo alto, superficies espejo en zonas seleccionadas | Estética premium, contraste de brillos y percepción de calidad. |
| Pulido electrolítico | Puede reducir Ra entre un 50 y un 80% | Mejora brillo, limpieza, resistencia a corrosión y percepción táctil. |
| PVD, niquelado, pasivado u otros recubrimientos | Colores, dureza superficial, protección y efectos decorativos | Oro, negro, azul, titanio, DLC, acabados antimanchas y mayor durabilidad. |
En la práctica, el MIM aporta una base sólida para obtener un acabado final excepcional: la pieza sale del proceso con una calidad superficial consistente y con geometría ya definida, lo que reduce operaciones posteriores y permite concentrar el pulido, el satinado, el grabado o el PVD en las zonas visibles y de mayor valor percibido
Materiales
En piezas especiales para el sector del lujo, la selección del material no depende solo de propiedades mecánicas: debe equilibrar estética, resistencia a corrosión, peso, tacto, respuesta al pulido/PVD, coste y coherencia con la imagen de marca.
Por ello la elección de material es otra razón de peso: el MIM admite una gama amplia de aleaciones con propiedades cercanas —y en algunos casos superiores— a las de piezas forjadas o fundidas.
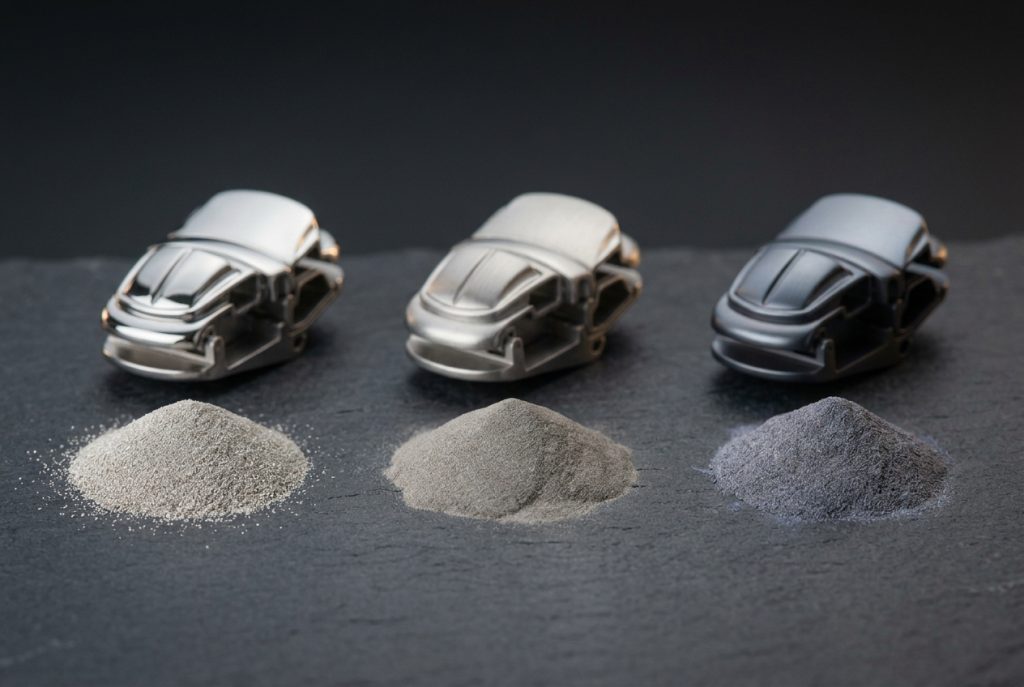
Los tres materiales dominantes son el acero inoxidable 316L, el 17-4 PH y el titanio Ti-6Al-4V, pero en relojería, joyería y accesorios también tienen peso específico el cobalto-cromo, las aleaciones pesadas de tungsteno y, en nichos muy concretos, los metales preciosos.
316L: el estándar
El 316L es probablemente la elección más racional para la mayoría de componentes metálicos de lujo. Es un acero austenítico con bajo carbono, no magnético en estado recocido y con excelente resistencia a corrosión, incluidos ambientes con cloruros; en MIM alcanza típicamente resistencias a tracción de unos 490–580 MPa y alargamientos del orden del 40–55%.
Para el mercado de lujo aporta tres ventajas clave:
- Estética versátil: admite satinado, pulido, pulido electrolítico, PVD y acabados oscurecidos.
- Percepción de calidad: es un material asociado a la relojería y a la joyería contemporánea.
- Producción fiable: su comportamiento en sinterizado y acabado es bien conocido, lo que facilita series consistentes.
En versiones de gama alta se emplean variantes con bajo o nulo contenido de níquel, orientadas a reducir riesgos de sensibilización cutánea y a responder a requisitos normativos o de imagen de marca.
17-4 PH: cuando manda la mecánica
El 17-4 PH es el acero inoxidable MIM más producido a escala industrial y se elige cuando la pieza debe soportar cargas, desgaste, ciclos de apertura y cierre o esfuerzos dinámicos. Tras solución y envejecimiento, puede alcanzar aproximadamente 1.000–1.300 MPa de resistencia a tracción y durezas de 33–40 HRC, según condición térmica.
En lujo es especialmente adecuado para:
- Cierres y despliegues de reloj.
- Bisagras y articulaciones de gafas.
- Hebillas, mosquetones y herrajes de marroquinería.
- Componentes internos de wearables y accesorios premium.
Su limitación estética es que es magnético y menos dúctil que el 316L; por ello, muchas piezas de alta gama lo emplean en el núcleo funcional y recurren al 316L, titanio o recubrimientos PVD en las superficies visibles.
Titanio: lujo técnico y ligero
El Ti-6Al-4V es el material MIM de referencia cuando el producto quiere comunicar ligereza, tecnología y exclusividad. Su densidad es de unos 4,43 g/cm³, frente a aproximadamente 7,95 g/cm³ del 316L, y mantiene resistencias a tracción próximas a 900 MPa.
Sus aplicaciones de lujo más lógicas son:
- Cajas y componentes de relojes deportivos o de alta gama.
- Wearables y carcasas de dispositivos premium.
- Monturas y bisagras de gafas de diseño técnico.
- Herrajes y cierres donde el peso es parte de la propuesta de valor.
Sin embargo, el titanio MIM es más exigente desde el punto de vista industrial: el polvo fino es reactivo, el oxígeno y el carbono procedentes del ligante pueden fragilizar la pieza, y el sinterizado suele requerir alto vacío o atmósferas controladas con captadores. Esto explica su mayor, su uso más selectivo y un alto nivel de especialización, conocimiento y capacidades técnicas.
En síntesis, el MIM permitir emplear materiales premium con geometrías complejas y una calidad superficial que, tras los procesos de acabado necesarios en cada caso, alcanza los estándares estéticos del sector.
MIM y lujo: complemento perfecto
El MIM responde a tres exigencias simultáneas del producto de lujo: libertad de diseño, calidad superficial controlable y selección de materiales especializados. Permite convertir un diseño complejo en una pieza metálica reproducible, con detalles que refuerzan la identidad de marca y con un acabado final que puede elevarse hasta estándares estéticos muy exigentes.
Además, reduce el coste unitario de piezas intrincadas en series suficientemente grandes, lo que hace viable ofrecer diseño diferenciado sin recurrir a múltiples operaciones de mecanizado o a conjuntos excesivamente costosos. Por ello, su presencia crece en relojería, gafas, joyería, marroquinería metálica, instrumentos de escritura y wearables: sectores donde la percepción de exclusividad depende tanto del material y el acabado como de la sofisticación geométrica.
Por qué trabajar con Alfa MIMTECH
Nuestra propuesta de valor consiste en ayudar al equipo de ingeniería y diseño de nuestros clientes para hacerlos de la forma óptima y competitiva, aprovechando toda la libertad geométrica que ofrece el Metal Injection Moulding.
Si su equipo está evaluando la viabilidad de fabricar su componente desde otra tecnología a un proceso MIM, en Alfa MIMTECH podemos analizar su caso y ofrecerle una valoración técnica inicial sobre su idoneidad para el proceso.
